


لا يُمكن الحصول على سطحٍ لامعٍ كسطح المرآة في وحدة الإضاءة بمجرد طلب أن يبدو الجزء "لامعًا"، بل من خلال التحكم في الخشونة واللمعان وسلوك المادة والأدوات وإمكانية تكرار العملية. بالنسبة لمصنعي تجهيزات الإضاءة، يُمكن أن يُحدد الفرق بين غلافٍ زخرفيٍّ جذابٍ وعاكسٍ ضوئيٍّ وظيفيٍّ استراتيجية التلميع بأكملها، وهيكل التكلفة، وطريقة الفحص. أهدافٌ متميزةٌ مثل Ra أقل من 0.05 ميكرومتر واللمعان أعلاه 95 GU تتطلب هذه العملية مواصفات دقيقة وظروف إنتاج مستقرة. تشرح هذه المقالة كيفية تحديد متطلبات التشطيب، وتجنب الإفراط في تلميع الأجزاء ذات هامش الربح المنخفض، وإدارة تعقيد وحدات التخزين، واستخدام عمليات تلميع قابلة للتكرار لتحسين الإنتاجية، ومعدل الإنتاج، وتجانس السطح.
كيفية تحديد متطلبات التشطيب العاكس لوحدات الإضاءة
يتطلب الحصول على سطح عاكس للغاية وخالٍ من العيوب في وحدات الإضاءة مواصفات دقيقة بدلاً من التقييمات البصرية الذاتية. بالنسبة للمصنعين، يُعد الانتقال من متطلبات "اللمعان" العامة إلى معيار هندسي محدد بدقة الخطوة الأولى في تحسين... عملية التلميعمن الضروري التمييز مبكراً بين تشطيبات المرايا التجميلية للهياكل الزخرفية ومتطلبات العاكسات البصرية الوظيفية؛ إذ يختلف هذان التطبيقان اختلافاً كبيراً في عتبات الخشونة المقبولة ومعايير الاختبار وعوامل التكلفة. وبدون تحديد دقيق للتفاوتات، تواجه مصانع الإنتاج صعوبة في مواءمة عمليات الكشط مع التصميم الأصلي، مما يؤدي إلى تباين الجودة وعدم القدرة على التنبؤ بمعدلات الإنتاج.
تحديدات اللمسة النهائية العاكسة وأهداف اللمعان
لإزالة أي لبس في تشطيب الأسطح، يجب على المصنّعين تحديد التشطيبات العاكسة باستخدام مقاييس كمية. يعتمد المعيار الصناعي على متوسط الخشونة (Ra) ووحدات اللمعان (GU). يتطلب التشطيب العاكس الحقيقي عادةً قيمة Ra أقل من 0.05 ميكرومتر (2 ميكروبوصة). أما الأسطح ذات قيم Ra الأعلى فتشتت الضوء، مما يُنتج مظهرًا ضبابيًا أو حليبيًا بدلًا من انعكاس واضح.
توفر مقاييس اللمعان مقياسًا ثانويًا عالي الموثوقية للانعكاس المرآوي. بالنسبة للتشطيبات المرآوية الممتازة، يجب أن يسجل السطح قيمة أعلى من 95 وحدة انعكاس (GU) عند قياسه بزاوية 20 درجة. من المهم ملاحظة أن هذه الأهداف Ra 95 وحدة انعكاس (GU) تمثل معايير إضاءة زخرفية ممتازة. علاوة على ذلك، في حين أن التشطيبات المرآوية المعدنية غير المطلية على النحاس الأصفر أو الفولاذ المقاوم للصدأ يمكن أن تكون الحالة النهائية (شريطة حمايتها من التشويه والتآكل)، فإن الانعكاسية النهائية غالبًا ما تعتمد على الطلاء اللاحق أو طبقات الترسيب الفيزيائي للبخار (PVD). إذا كان أحد المكونات سيخضع لطلاء كهربائي لتسوية السطح أو طلاء PVD عالي اللمعان، فيمكن أحيانًا التغاضي عن أهداف تلميع المعدن غير المطلي لتقليل التكاليف غير الضرورية. دمج هذه المقاييس في الرسومات الفنية، مع الإشارة غالبًا إلى ISO تضمن المعايير الخاصة بملمس السطح مثل ISO 4287 أن تشترك فرق مراقبة الجودة الداخلية والموردين الخارجيين في هدف موحد.
القيمة الزخرفية، وتعقيد وحدات التخزين، وأهداف الإنتاجية
يتأثر تحديد متطلبات التشطيب المصقول بشكل كبير بالقيمة الجمالية لقطعة العمل، ومدى تعقيد وحدات التخزين (SKUs)، وأهداف إنتاجية المنشأة. يمكن لوحدات الإضاءة المعمارية الفاخرة تحمل تكلفة التلميع المكثف متعدد المراحل، بينما تتطلب زخارف الإضاءة السفلية التجارية معايير معالجة سريعة وقابلة للتكرار بدرجة عالية.
يجب على المصنّعين أيضاً إدراك تناقص العائدات من السعي وراء سطح مصقول كالمرآة تماماً للمكونات التجارية ذات هامش الربح المنخفض. ففي كثير من التطبيقات، لا يُعدّ السطح المصقول الخالي من العيوب ضرورياً من الناحية التجارية. ويمكن تحديد متطلبات تشطيب بديلة، مثل التلميع الكهربائي أو التلميع الكيميائي أو التشطيب الاهتزازي، لتحقيق مظهر نهائي مقبول، سواء كان ساتان أو مصقولاً، بتكلفة ووقت أقل بكثير.
غالباً ما يُمثل تعقيد وحدات التخزين (SKU) عائقاً عند تحديد متطلبات العمليات. وتشهد المرافق التي تتعامل مع العديد من وحدات التخزين المختلفة لكل وردية انخفاضاً ملحوظاً في الإنتاجية الإجمالية - عادةً ما بين 15% إلى 20% (وهو معيار داخلي توضيحي) - بسبب إعادة المعايرة المستمرة لـ معدات التلميع وتغيير العجلات. وللحفاظ على أهداف الإنتاجية، يجب على مديري الإنتاج توحيد الأشكال الهندسية الأساسية حيثما أمكن وتجميع وحدات التخزين حسب المادة وضغط التلميع المطلوب، مما يقلل من وقت توقف الماكينة بين الدفعات.
المواد وأشكال التركيبات التي تؤثر على تكلفة التلميع
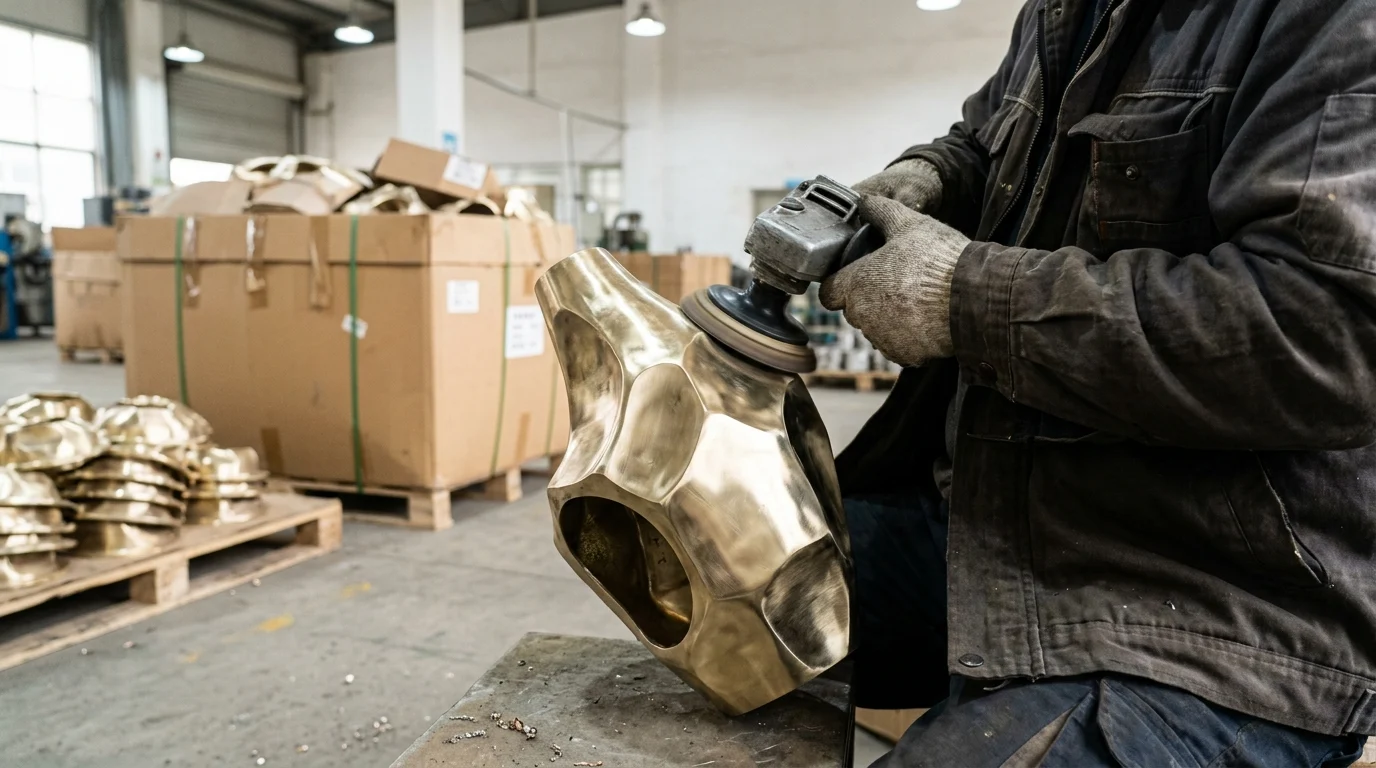
تُعدّ خصائص المادة الأساسية وتضاريس القطعة من أهم العوامل المؤثرة في تكلفة تشطيب الأسطح. ويحدد التفاعل المعقد بين صلابة السبيكة المعدنية، وموصلية حرارتها، وشكل قطعة العمل، أوقات دورات الإنتاج، واستهلاك المواد الكاشطة، ومعدل الإنتاج النهائي.
أجزاء من الألومنيوم والفولاذ المقاوم للصدأ والنحاس الأصفر والزاماك والأجزاء المطلية
تستجيب المعادن المختلفة للاحتكاك الكاشط بطرقٍ متباينةٍ جوهريًا. فسبائك الألومنيوم (مثل 6061 أو 6063) تُصقل بسرعة نظرًا لنعومتها النسبية، ولكنها تتميز بموصلية حرارية عالية، مما يجعلها عرضةً للتشوه الحراري وتلطخ السطح إذا لم تُضبط سرعات عجلة الصقل بشكلٍ صحيح. في المقابل، يتطلب الفولاذ المقاوم للصدأ (مثل سلسلة 304 أو 316) ضغطًا عاليًا لعجلة الصقل ومواد قطع قوية. وعادةً ما يتطلب صقل الفولاذ المقاوم للصدأ دورات صقل أطول بكثير من النحاس الأصفر، ولكنه يُحقق متانة فائقة على المدى الطويل للمكونات الخارجية.
لا يزال النحاس الأصفر مادةً مفضلةً في صناعة الإضاءة الزخرفية الراقية، وذلك لسهولة تشكيله وسرعة حصوله على لمعانٍ فائق. زاماك (سبيكة الزنك) قوالب الصبتُشكّل هذه المواد، التي تُستخدم بكثرة في صناعة الأقواس والزخارف المعقدة، تحديات فريدة. فبينما يتطلب الزاماك وقتًا أقل لإزالة المادة الخام الأولية، إلا أن العملية حساسة للغاية؛ إذ يجب إزالة الزوائد دون اختراق الطبقة الخارجية الكثيفة، لأن كشف المسامية تحت السطحية سيؤدي حتمًا إلى ظهور فقاعات أثناء عملية الطلاء الكهربائي اللاحقة.
| مادة | خشونة السطح النموذجية قبل التلميع (ميكرومتر) | مؤشر وقت التلميع النسبي | خطر العيوب الأولية |
|---|---|---|---|
| الألومنيوم (المبثوق) | 0.8 - 1.2 | خط الأساس | تشوه حراري، تلطيخ |
| النحاس الأصفر (المصبوب/المشكل آلياً) | 1.2 - 1.6 | معتدل | الإفراط في تلميع التفاصيل الحادة |
| الفولاذ المقاوم للصدأ (304) | 1.5 - 2.0 | عالي | تلوين حراري، تآكل سريع ناتج عن الاحتكاك |
| زاماك (طاقم التمثيل) | 0.6 - 1.0 | قليل | كشف المسامية تحت السطحية |
*ملاحظة: قيم مؤشر وقت التلميع النسبي هي تقديرات داخلية توضيحية مصنفة في مستويات نوعية.
أشكال التركيبات ذات أعلى مخاطر التلميع
تُحدد الهندسة مدى سهولة الوصول إلى عجلة التلميع، وتؤثر بشكل كبير على معدل العيوب. وتُعدّ القطع التي تحتوي على تجاويف داخلية عميقة، وزوايا داخلية حادة بنصف قطر أقل من 5 مم، ومقاطع رقيقة الجدران بسماكة أقل من 1.5 مم، الأكثر عرضةً لمخاطر التلميع. وتُستخدم هذه القياسات المحددة كإرشادات توضيحية عامة للهندسة عالية الخطورة، وليست معايير عالمية صارمة.
تتسبب التجاويف العميقة في عدم انتظام ضغط عجلة التلميع، وتحد من تدفق مركبات التلميع السائلة، مما يؤدي إلى انعكاس غير كافٍ في المناطق المظللة. كما أن الأشكال الهندسية ذات الجدران الرقيقة عرضة للتشوه تحت الضغط الميكانيكي والحرارة الموضعية الناتجة عن أدوات التلميع المصنوعة من السيزال والقطن، مما يؤدي في كثير من الأحيان إلى تلفها بشكل لا يمكن استعادته.
كيف تؤثر المواد والهندسة على اختيار العملية
إن التقاء صلابة المادة وهندسة المكون هو الذي يحدد في النهاية اختيار آلات التلميعتسمح ألواح الإضاءة المعمارية المسطحة باستخدام آلات التلميع المسطحة عالية السرعة والتي يمكنها تحقيق معدلات معالجة عالية بشكل استثنائي.
في المقابل، تتطلب الثريات النحاسية المزخرفة أو المصابيح الجدارية المصنوعة من الألمنيوم المصبوب المعقد حركة متعددة المحاور لضمان بقاء عجلة التلميع عمودية على السطح المتموج. هذا التعقيد الهندسي يحد من الإنتاجية إلى وحدات قليلة في الساعة، مما يفرض خيارًا بين العمالة اليدوية الماهرة أو الأنظمة الآلية المتقدمة القادرة على التكيف مع المنحنيات المعقدة.
طرق معالجة فعالة لتلميع الأسطح ذات اللمعان المرآوي
يُعدّ اتباع نهج منهجي متعدد المراحل لتحسين سطح المنتج أمرًا ضروريًا لإزالة التلف تحت السطحي الناتج عن عمليات الصب أو التشكيل أو التصنيع باستخدام الحاسوب. إن محاولة تجاوز مراحل الكشط الوسيطة ستؤدي حتمًا إلى ظهور خدوش دقيقة تظهر على شكل تشوه بصري بمجرد طلاء أو إضاءة وحدة الإضاءة النهائية.
تسلسل إزالة النتوءات، والطحن، والصنفرة، والتلميع
تتدرج عملية الحصول على سطح أملس كالمرآة بشكل منهجي من إزالة الخامات الخشنة إلى التلميع الدقيق للغاية. تبدأ العملية عادةً بإزالة النتوءات والطحن باستخدام أحزمة صنفرة من السيراميك أو الزركونيا بدرجة خشونة 120 لإزالة خطوط الفصل وآثار التشغيل الثقيلة. ثم يُصقل السطح من خلال مراحل صنفرة متدرجة، عادةً بدرجات خشونة 240، 400، 600، وصولاً إلى 800.
بمجرد أن يصل السطح إلى نمط خدوش منتظم بدرجة 800، تبدأ مرحلة التلميع. تتضمن هذه المرحلة قطعًا قويًا باستخدام عجلات من السيزال الصلب ومركبات تريبولي قوية، يليها تلميع متوسط. أما المرحلة النهائية فتستخدم عجلات قطنية ناعمة ذات خيوط فضفاضة مع مسحوق تلميع ناعم (أكسيد الألومنيوم أو أكسيد الكروم) لتحقيق مستويات خشونة السطح المحددة مسبقًا، مما يُضفي على المعدن لمعانًا عميقًا وخاليًا من العيوب.
التلميع اليدوي، والتلميع الآلي، وسير العمل الهجين
يعتمد التلميع اليدوي بشكل كبير على مهارة المشغل وردود فعله اللمسية، مما يجعله مناسبًا للمكونات الزخرفية المعقدة ذات الكميات المنخفضة. ومع ذلك، تعاني العمليات اليدوية من عدم اتساق الأداء الناتج عن الإرهاق خلال نوبة العمل. خلايا التلميع الروبوتية يتم حل هذه المشكلة باستخدام أذرع مفصلية سداسية المحاور ومؤثرات نهائية تعتمد على قوة الضغط. تحافظ هذه الأنظمة الآلية على ضغط دقيق ومبرمج على عجلة التلامس، وتتكيف بسلاسة مع الأشكال المعقدة لضمان الاتساق طوال فترة الإنتاج.
تعتمد العديد من الشركات المصنعة الحديثة أساليب عمل هجينة. في هذه الأنظمة، تتولى الخلايا الروبوتية الجزء الأكبر من عمليات القطع الثقيلة والصنفرة المتوسطة - حيث يكون الاتساق والضغط أمراً بالغ الأهمية - بينما يقوم المشغلون البشريون بتلميع اللون النهائي وإجراء اللمسات النهائية المعقدة، مستفيدين من حدة البصر البشري لضمان أن يلبي التشطيب اللامع المعايير الجمالية.
أدوات تحكم تقلل من الضبابية، وقشرة البرتقال، والتموجات، وعلامات السحب
تُعدّ عيوب السطح، مثل الضبابية، وقشرة البرتقال، والتموجات، وعلامات الاحتكاك، نتائج مباشرة لضعف التحكم في عملية التصنيع. غالبًا ما تحدث قشرة البرتقال عندما يُولّد الضغط الزائد على عجلة الدرفلة حرارة موضعية تتجاوز العتبة الحرارية للسبيكة، مما يؤدي إلى انحناء المعدن بشكل طفيف وتشوّهه حراريًا. أما التموجات، فتنتج عادةً عن معدلات تغذية غير منتظمة أو ضغط يدوي غير متساوٍ.
للتخفيف من هذه المشكلات، يجب على المصنّعين تطبيق ضوابط صارمة على سرعة دوران المغزل. تختلف سرعات السطح الحقيقية المثلى (السرعات المحيطية) باختلاف المادة، ولكنها تتراوح عمومًا بين 25 و40 مترًا في الثانية، أو ما يقارب 5000 إلى 8000 قدم سطحي في الدقيقة. من الأخطاء التقنية الشائعة تحديد هذه السرعة بوحدة دورة في الدقيقة (RPM) فقط؛ إذ يجب حساب سرعة دوران الماكينة الفعلية بدقة بناءً على قطر عجلة التلميع لتحقيق هذه السرعات المستهدفة والحفاظ عليها. علاوة على ذلك، يمنع التطبيق الآلي والمُوقّت بدقة لمركبات التلميع السائلة جفاف عجلة التلميع، وهو السبب الرئيسي لظهور علامات الاحتكاك والحرق الدقيق على السبائك الحساسة.
مراقبة الجودة، والامتثال، وحماية الأسطح
يتطلب التحقق من جودة سطح المرآة إجراء قياسات دقيقة واختبارات بيئية صارمة لضمان أن السطح لا يفي بالمعايير الجمالية فحسب، بل يتحمل أيضًا عمليات المعالجة الكيميائية اللاحقة وظروف الاستخدام النهائي. وتمنع أطر مراقبة الجودة القوية حدوث أعطال مكلفة في المراحل المتأخرة من دورة التصنيع.
معايير قبول قابلة للقياس للتشطيبات العاكسة
على الرغم من أن الفحص البصري تحت إضاءة عالية الكثافة ومضبوطة (عادةً ما يتم ضبطها بين 1000 و1500 لوكس على طاولة الفحص) لا يزال ممارسة شائعة، إلا أن القياسات الموضوعية ضرورية للإنتاج على نطاق واسع. تُستخدم أجهزة قياس الملامح لقياس Ra وRz (متوسط عمق الخشونة)، بينما تتحقق أجهزة قياس اللمعان الرقمية من الانعكاسية وفقًا لمعيار مُعاير.
باستخدام أساليب التحكم الإحصائي في العمليات (SPC) وتحديد عتبات رقمية واضحة لهذه المقاييس، يستطيع المصنّعون إدارة انحرافات العمليات بكفاءة. يجب أن يهدف خط التلميع المُحسَّن جيدًا إلى الحفاظ على معدل رفض في المرحلة النهائية أقل من 2% (وهو معيار داخلي توضيحي)، لضمان أن الأجزاء المثالية هندسيًا وبصريًا فقط هي التي تنتقل إلى مرحلة الطلاء أو التجميع.
التوافق مع الطلاء، والتصاق الطلاء، ومقاومة التآكل
يجب أن يكون السطح المصقول خالياً تماماً من المواد الكيميائية قبل خضوعه لعملية الترسيب الفيزيائي للبخار (PVD) أو الطلاء الكهربائي أو التلميع الشفاف. تعمل بقايا مواد التلميع - المكونة من الشحوم والزيوت والغبار الكاشط - كطبقات عازلة تُسبب فشلاً كارثياً في الالتصاق. لذا، فإن استخدام بروتوكولات تنظيف بالموجات فوق الصوتية قوية باستخدام المنظفات القلوية أمرٌ لا غنى عنه.
للتأكد من جاهزية السطح وسلامة الطلاء، يجب أن تجتاز المكونات النهائية اختبار الالتصاق المتقاطع (ISO 2409). علاوة على ذلك، ولضمان طول عمرها في البيئات الرطبة أو الساحلية، تخضع الأجزاء المطلية أو المغلفة النهائية لاختبار رذاذ الملح المحايد (ISO 9227). عادةً ما يُشترط على مكونات الإضاءة المعمارية عالية الجودة أن تتحمل 96 ساعة على الأقل من رذاذ الملح المتواصل دون ظهور أي علامات على تآكل المعدن الأساسي أو انفصال الطلاء.
| معلمات مراقبة الجودة | أداة القياس | القيمة المستهدفة / العتبة | المعيار المطبق |
|---|---|---|---|
| خشونة السطح | مقياس ملامح القلم | Ra | ISO 4287 |
| لمعان انعكاسي | مقياس اللمعان (زاوية 20 درجة) | > 95 وحدة | ISO 2813 |
| التصاق الطلاء | جهاز اختبار القطع المتقاطع | الفئة 0 (لا يحتاج إلى تقشير) | ISO 2409 |
| مقاومة التآكل | غرفة رش الملح | أكثر من 96 ساعة حتى ظهور الصدأ الأول | ISO 9227 |
إمكانية تتبع الدفعات وتوثيق الموردين
يضمن تطبيق نظام صارم للتحكم في دفعات الإنتاج المساءلة في جميع مراحل سلسلة التوريد. يجب على المصنّعين وشركائهم في مجال التلميع تطبيق أنظمة تتبع الدفعات التي تربط المكونات النهائية بنوبات التلميع المحددة، ودفعات المواد الكاشطة، ومعرفات المشغلين. كما يجب على الموردين تقديم شهادات مطابقة دورية تتضمن تفاصيل معايير فحص كل دفعة.
لا يُعدّ هذا المستوى من التوثيق مجرد أداة داخلية لضمان الجودة، بل أصبح مطلباً متزايداً للامتثال الدولي وتخفيف المخاطر. وتتوافق إمكانية التتبع الفعّالة مع معايير التجارة العالمية وأطر سلامة سلسلة التوريد، مما يضمن قدرة المصنّعين على عزل وسحب الدفعات المعيبة بسرعة دون تعريض شبكة التوزيع بأكملها للخطر.
قرارات التلميع الداخلية أو الآلية أو الخارجية
إن تحديد استراتيجية التلميع المثلى - سواء كان ذلك الاحتفاظ بالعملية داخل الشركة، أو الاستثمار في الأتمتة، أو الاستعانة بمصادر خارجية من موردين متخصصين - يتطلب تحليلًا شاملاً للتكلفة الإجمالية للملكية (TCO).
أهم النقاط
- حدد التشطيبات العاكسة بأهداف قابلة للقياس مثل Ra
- يجب فصل متطلبات المرايا الزخرفية عن متطلبات العاكسات البصرية الوظيفية لأن حدود خشونة السطح وطرق الاختبار وعوامل التكلفة الخاصة بها مختلفة.
- إن تخفيف أهداف تلميع المعدن العاري عند الطلاء الكهربائي أو الترسيب الفيزيائي للبخار سيوفر التسوية النهائية والانعكاسية، وبالتالي فإن العملية لا تضيع وقت الدورة.
- قم بتجميع وحدات التخزين حسب المادة والهندسة وضغط التلميع المطلوب لتقليل عمليات التغيير وتجنب فقدان الإنتاجية بنسبة 15٪ إلى 20٪ الشائع في الإنتاج عالي التنوع.
- استخدم معايير نسيج السطح المرجعية مثل ISO 4287 في الرسومات الفنية لتوحيد جهود المصممين وفرق الجودة ومشغلي المعدات والموردين الخارجيين.
- استخدم معدات التلميع الآلية عندما تكون هناك حاجة إلى ضغط ثابت، والتحكم في المسار، والتكرار لإنتاج تجهيزات الإضاءة بكميات كبيرة.
الأسئلة الشائعة
ما هو مستوى الخشونة الذي يحدد سطح المرآة الحقيقي لتركيبات الإضاءة؟
يتطلب الحصول على سطح عاكس ممتاز عادةً قيمة Ra أقل من 0.05 ميكرومتر، أو حوالي 2 ميكروبوصة. تؤدي الخشونة العالية إلى تشتيت الضوء، مما قد يجعل السطح يبدو ضبابيًا بدلاً من أن يكون عاكسًا بشكل حاد.
كيف ينبغي للمصنعين قياس جودة التشطيب اللامع؟
استخدم قياسات خشونة السطح واللمعان. الهدف الشائع للجودة العالية هو أن تكون قيمة Ra أقل من 0.05 ميكرومتر ولمعان أعلى من 95 وحدة لمعان عند زاوية قياس 20 درجة.
هل تحتاج جميع مكونات الإضاءة إلى تلميع كامل يشبه المرآة؟
لا. قد تحتاج الهياكل الزخرفية، والعاكسات الضوئية، والزخارف التجارية، والأجزاء التي تُطلى لاحقًا بالطلاء أو الترسيب الفيزيائي للبخار (PVD) إلى مستويات تشطيب مختلفة. الإفراط في استخدام تلميع المرآة قد يُضيف تكلفة غير ضرورية ويُطيل مدة الإنتاج.
متى يمكن تخفيف متطلبات تلميع المعادن العارية؟
يمكن تخفيف معايير التلميع عند استخدام طلاء كهربائي مستوٍ أو طلاء PVD عالي اللمعان لإنشاء السطح العاكس النهائي. يجب أن تتوافق مواصفات التلميع مع مسار التشطيب الكامل، وليس فقط مع الركيزة الأساسية.
لماذا يؤدي تعقيد وحدة SKU إلى تقليل إنتاجية التلميع؟
تؤدي التغييرات المتكررة في الهندسة والمواد وضغط التلميع والعجلات وبرامج الروبوت إلى زيادة وقت التوقف. وقد تشهد المنشآت التي تحتوي على العديد من وحدات التخزين انخفاضًا في الإنتاجية بنسبة تتراوح بين 15% و20% في حال عدم تطبيق نظام التجميع والتوحيد القياسي.