


نادراً ما تقتصر عملية التشطيب بكميات كبيرة للأجزاء الدائرية على جودة التلميع وحدها؛ بل غالباً ما تكون مقيدة بوقت الدورة والاتساق والتحكم في التفاوتات. تلميع القرص الدوار تعالج هذه التقنية هذا التحدي باستخدام قوة الطرد المركزي لخلق تلامس مكثف ومتكرر بين الوسائط عبر الأقطار الخارجية والداخلية والأسطح المستوية. بالنسبة للمصنعين الذين ينتجون الغسالات والتروس وحلقات المحامل والحشوات أو قطع العملات المعدنية، يمكن لهذه العملية تقليل الاختناقات وتحسين تجانس السطح. تشرح هذه المقالة آلية عمل هذه التقنية، والأجزاء الأكثر استفادة منها، والمواصفات التي يجب تقييمها، ولماذا يُعد التحكم الدقيق في السرعة والوسائط والمركب وإعدادات الفجوة أمرًا ضروريًا للحصول على نتائج إنتاج موثوقة.
لماذا يُعدّ التلميع باستخدام الأقراص الدوارة مهمًا للأجزاء الدائرية ذات الإنتاج الضخم
تتطلب عمليات التشطيب الجماعي للمكونات الدائرية تحكمًا دقيقًا في معدلات إزالة المواد وتجانس السطح. في التصنيع الحديث، يوفر التلميع بالقرص الدوار - المعروف أيضًا باسم التشطيب بالقرص المركزي، حيث أن المصطلحين مترادفان بشكل أساسي - عملية ميكانيكية فعالة للغاية ولكنها قابلة للتحكم بدرجة عالية ومصممة خصيصًا لـ بيئات الإنتاج ذات الحجم الكبير.
على عكس عمليات الصقل التقليدية، تعالج هذه الطريقة آلاف القطع في وقت واحد مع الحفاظ على دقة أبعاد عالية. بالنسبة للمصنعين الذين يتعاملون مع كميات كبيرة من المكونات الدائرية، يُعدّ دمج هذه التقنية استراتيجية فعّالة للغاية للحدّ من اختناقات الإنتاج.
ما هو تلميع الأقراص الدوارة؟
تعتمد هذه التقنية في جوهرها على وعاء عمل أسطواني ثابت مزود بقاعدة دوارة، أو قرص دوار. ومع دوران القرص بسرعات تتراوح بين 60 و300 دورة في الدقيقة، تدفع قوى الطرد المركزي وسائط الكشط وقطع العمل إلى الخارج باتجاه الجدار الثابت المبطن بالبولي يوريثان.
تُنتج هذه الديناميكية حركة دحرجة حلقية (على شكل كعكة) مستمرة وعالية الطاقة. وتُسلط الطاقة الحركية الناتجة ما يصل إلى 20 ضعف قوة الجاذبية (20G) على الأجزاء، مما يُسرّع بشكل كبير مراحل إزالة النتوءات، وتشكيل الحواف، والتلميع مقارنةً بالتدحرج الجاذبي التقليدي.
أي الأجزاء الدائرية تستفيد أكثر؟
تُعدّ الأجزاء الدائرية والمتناظرة، مثل الغسالات المختومة والتروس وحلقات المحامل وقوالب العملات المعدنية والشرائح الدقيقة، المستفيد الرئيسي من هذا التصميم الحركي. فبينما تتحمل الأجزاء المتينة بسهولة اصطدام الوسائط القوية دون أن تتعرض لتشوه هندسي، تتطلب المكونات الدائرية الرقيقة أو اللينة، مثل شرائح الألومنيوم أو النحاس، ضبطًا دقيقًا لعملية التصنيع لمنع التشوه تحت تأثير قوى التسارع العالية.
بدلاً من أن تكون ملاءمة الجهاز مقيدة بأقطار أجزاء محددة، فإنها تعتمد بشكل أساسي على العلاقة بين حجم الوعاء وحجم الوسائط وإعدادات فجوة الجهاز. عند ضبطه بشكل صحيح، يضمن التدفق المتجانس تعرض الأقطار الخارجية والداخلية والأسطح المستوية للتآكل بشكل موحد، مما يقلل بسرعة من قيم خشونة السطح (Ra) مع الحفاظ على دقة الأبعاد المطلوبة لتطبيقات الفضاء والطيران والسيارات والطب.
كيف يُحسّن التلميع باستخدام الأقراص الدوارة الإنتاجية
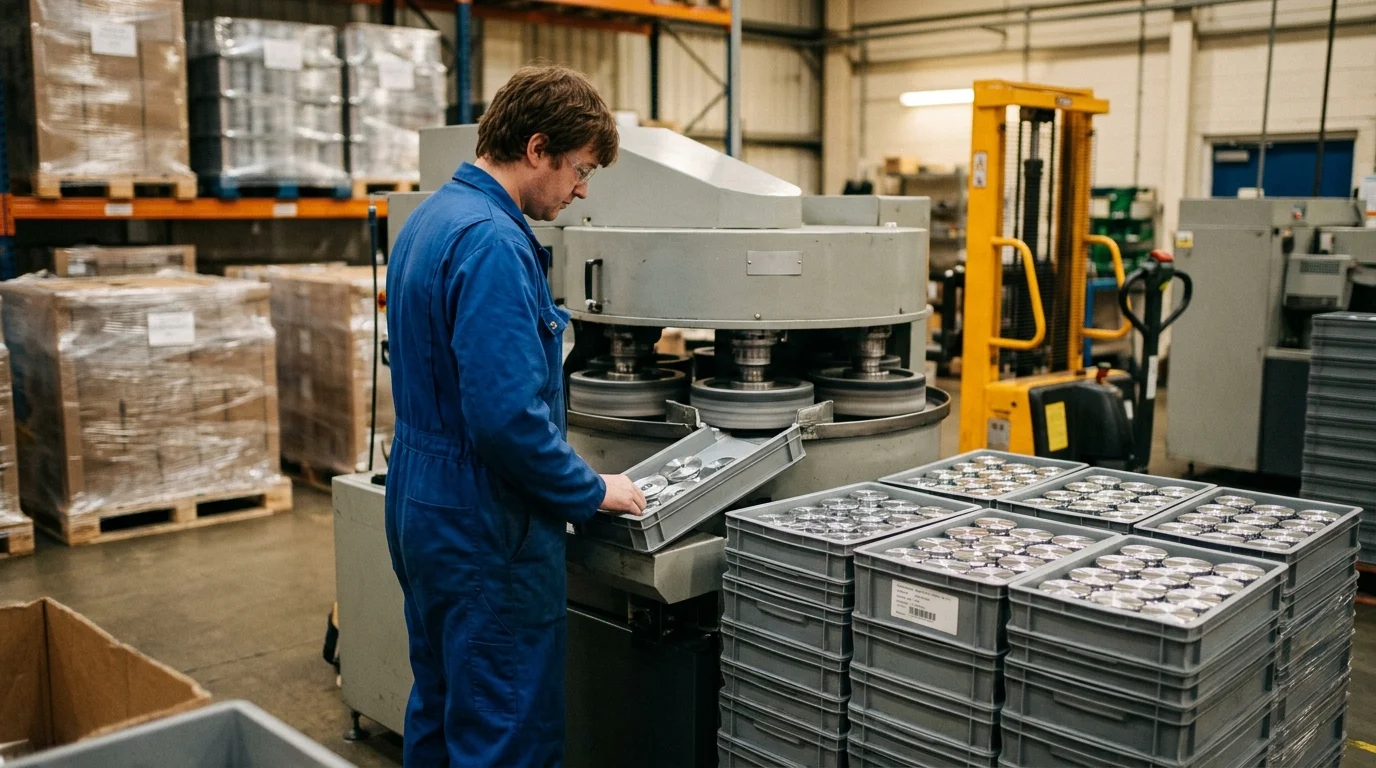
تعتمد الإنتاجية في عمليات التشطيب الجماعي على تعظيم القوة الفيزيائية المنقولة إلى قطعة العمل دون المساس بسلامة السطح. تحقق أنظمة الأقراص الدوارة أوقات دورة سريعة من خلال دفع مصفوفة الوسائط المركبة باستمرار على الأجزاء بسرعات عالية، مما يضاعف فعلياً عملية القطع في الدقيقة الواحدة من التشغيل.
مواصفات آلة المفاتيح
صناعي آلة القرص الدوارتُصنّف هذه الآلات حسب قوة محركها، وسعة حوضها، ودقة التحكم في الفجوة. تتميز الوحدات ذات السعة العالية عادةً بمحركات تتراوح قدرتها بين 5 كيلوواط و22 كيلوواط، وتدعم أحواضًا تتراوح سعتها بين 20 و120 لترًا.
تُعدّ الفجوة بين القرص الدوّار والجدار الثابت من المواصفات الأساسية. ولمنع انحشار الأجزاء الدائرية الرقيقة أو المواد الدقيقة وتسببها في تآكل شديد للآلة، يجب أن تكون هذه الفجوة قابلة للتعديل ديناميكيًا. وعلى الرغم من أنها تُضبط عادةً عند أجزاء من المليمتر، إلا أن عرض الفجوة الدقيق يختلف اختلافًا كبيرًا باختلاف الشركة المصنّعة الأصلية وحجم المواد. وتستخدم الأنظمة المتقدمة حلقات فجوة مبردة بالماء للحد من التمدد الحراري الناتج عن عمليات الاحتكاك العالي.
عوامل الوسائط، والمركبات، والهندسة
تتوسط المادة المركبة التفاعل بين قطعة العمل والوسط، حيث توفر التزييت، وتعلق الجسيمات، وتمنع التصاق الأجزاء ببعضها. بالنسبة للأجزاء الدائرية، يُعد اختيار شكل هندسي للوسط يمنع تراكم الجسيمات في الأقطار الداخلية أمرًا بالغ الأهمية.
تُفضّل وسائط السيراميك عالية الكثافة لإزالة النتوءات بسرعة، بينما تُستخدم وسائط البلاستيك أو البورسلين للتلميع الدقيق. تقوم أنظمة جرعات المركبات بحقن المحاليل باستمرار بمعدلات محددة من قِبل الشركة المصنعة الأصلية، مما يضمن التدفق المستمر لمادة الكاشط والحفاظ على ظروف القطع المثلى دون الاعتماد على التخمين.
مقاييس وقت الدورة والجودة
تُساهم الطبيعة الفعّالة للتدفق الحلقي في تقليل أوقات الدورات بشكل كبير مقارنةً بالطرق التقليدية، مع العلم أن مقدار التوفير الزمني الدقيق يعتمد بشكل كبير على حجم النتوءات الداخلة، وجودة سطح التشطيب الأولي، وحالة وسائط الصقل. ويمكن إنجاز عملية تستغرق ثلاث ساعات في جهاز اهتزاز أسطواني قياسي في جزء بسيط من الوقت باستخدام آلة القرص الدوار. يُقدّم الجدول أدناه أمثلة توضيحية فقط لأوقات الدورات وجودة سطح التشطيب؛ ويمكن تحقيق معايير الجودة المنشورة، مثل خفض قيمة Ra من 3.2 ميكرومتر إلى 0.4 ميكرومتر، ضمن هذه الأطر الزمنية المُختصرة شريطة التحكم السليم في خطوات العملية السابقة.
| مادة | طلب | مثال على نطاق زمن الدورة (بالدقائق) | مثال على نطاق Ra المستهدف (ميكرومتر) |
|---|---|---|---|
| الفولاذ الكربوني | إزالة النتوءات الثقيلة | 20 - 35 | 0.8 - 1.2 |
| الفولاذ المقاوم للصدأ | تلميع ما قبل الطلاء | 15 - 25 | 0.2 - 0.4 |
| النحاس الأصفر / النحاس | إزالة الزوائد وتلميعها | 10 - 15 | 0.1 - 0.3 |
| التيتانيوم | تقويس الحواف | 30 - 45 | 0.4 - 0.6 |
التلميع باستخدام القرص الدوار مقابل التشطيب الاهتزازي
بينما لا تزال عملية التشطيب الاهتزازي هي المعيار السائد للتشطيب الشامل للأغراض العامة، تحتل تقنية القرص الدوار مكانة متخصصة وعالية الأداء. ويُعد فهم الاختلافات الميكانيكية والاقتصادية أمرًا ضروريًا لمهندسي العمليات الذين يسعون إلى تحسينها. خط الإنتاج.
مقارنة التكلفة والسرعة وجودة التشطيب
يكمن الاختلاف الأساسي بين التقنيتين في توليد الطاقة وتطبيقها. تعتمد الأوعية الاهتزازية على أوزان لا مركزية لتوليد حركة تنظيف منخفضة السعة وعالية التردد، بينما تستخدم الأقراص الدوارة قوة الطرد المركزي للتأثير عالي الضغط.
من المهم ملاحظة الآثار المترتبة على تكاليف التشغيل لهذه العملية عالية الطاقة. فبينما أصبحت دورات التشغيل أسرع بكثير، تؤدي القوى الشديدة التي تتراوح بين 10 و20 جيجا إلى زيادة استهلاك الوسائط. ويؤدي هذا المعدل المرتفع لاستهلاك الوسائط إلى زيادة تكاليف المواد المستهلكة، ويتطلب إعادة تعبئة متكررة، وهو عامل يجب مراعاته بدقة مقابل مكاسب الإنتاجية عند حساب التكلفة الإجمالية للملكية.
| متري | تلميع الأقراص الدوارة | التشطيب الاهتزازي |
|---|---|---|
| قوة العمليات | 10 غرام - 20 غرام | 3G - 5G |
| زمن الدورة النموذجي | 15 - 45 دقيقة | من ساعتين إلى ست ساعات |
| معدل تآكل الوسائط | عالي | قليل |
| رأس المال الاستثماري للمعدات | غالي | معيار |
| مناسب للأجزاء الهشة | منخفض إلى متوسط | عالي |
متى يكون أداء التلميع بالقرص الدوار أفضل؟
يُفضّل استخدام التلميع بالقرص الدوار غالبًا عندما تكون سرعة الإنتاج هي القيد الأساسي. فهو يُحقق أداءً ممتازًا مع دفعات كبيرة من المكونات المسطحة والدائرية التي تتطلب صقلًا دقيقًا أو إزالة سريعة للأكسيد.
في المقابل، يُعدّ التشطيب الاهتزازي أنسب للمكونات الثقيلة أو غير المتماثلة أو شديدة الهشاشة التي قد تتعرض لأضرار الاصطدام تحت تأثير قوى التسارع العالية. وتُستردّ التكاليف الرأسمالية وتكاليف المواد الاستهلاكية المرتفعة للأنظمة الدوارة بسرعة عند معالجة ملايين القطع الدائرية الصغيرة سنويًا، حيث يُقلّل تقليص دورات العمل التي تستغرق ساعات عديدة إلى جزء صغير من الوقت بشكل كبير من مخزون العمل قيد التنفيذ.
كيفية تطبيق التلميع باستخدام القرص الدوار
نشر ناجح لـ نظام تلميع الأقراص الدوارة يتطلب الأمر هندسة عمليات دقيقة، بدءًا من تحميل الأجزاء الأولية وحتى معالجتها بعد العملية. ويتطلب دمج هذه الآلات في خط إنتاج قائم بروتوكولات تشغيل صارمة.
تحميل الأجزاء والتحقق من صحة التثبيت
الأجزاء الدائرية، وخاصةً الحلقات المسطحة أو الحشوات، عُرضة للتداخل أو الالتصاق ببعضها البعض بسبب التوتر السطحي، مما يمنع تلامس الوسائط بشكل منتظم. ولمعالجة هذه المشكلة، يجب على المشغلين التحقق من نسبة حجم الوسائط إلى الجزء، والتي تتراوح عادةً بين 3:1 و5:1.
بدلاً من خلط أحجام وسائط مختلفة - مما قد يُسبب مشاكل في تصنيف الأحجام، وعدم انتظام في التشطيب، وصعوبات في التحميل - ينبغي على المشغلين استخدام أشكال وسائط مضادة للتداخل معتمدة من الشركات المصنعة الأصلية (مثل الأسطوانات ذات القطع المائل) أو حلول تثبيت متخصصة. علاوة على ذلك، يجب على المشغلين توخي الحذر من أضرار اصطدام الأجزاء ببعضها في التدفقات عالية التسارع؛ إذ يمكن أن تتشوه الأجزاء الدائرية الرقيقة بسهولة نتيجة الاصطدام المتبادل حتى عند استخدام وسائط مضادة للتداخل. يساعد تسلسل التحميل الصحيح - إدخال الوسائط والماء أولاً، ثم إضافة الأجزاء تدريجياً - على منع أضرار الاصطدام الأولية في قاع الوعاء.
متطلبات الصيانة والسلامة
تُعرّض عمليات المعالجة عالية الطاقة الآلات لتآكل شديد ناتج عن الاحتكاك. تتطلب بطانة البولي يوريثان المصبوبة على الساخن فحصًا دوريًا، ويجب إعادة صبّها عندما يتجاوز التآكل الحدود المحددة من قبل الشركة المصنعة. تتطلب الفجوة الدقيقة بين المغزل وجدار الوعاء معايرة يومية لمنع انسداد الوسائط الضارة.
من منظور السلامة والبيئة، قد يتجاوز مستوى الضوضاء الصادرة عن آلات الأقراص الدوارة 85 ديسيبل، وذلك بحسب المعدات والوسائط المستخدمة. ويُعدّ تركيب حاويات عازلة للصوت ممارسةً قياسيةً للامتثال لحدود الضوضاء المهنية الإقليمية أو الإرشادات العامة مثل ISO 11202 فيما يتعلق بانبعاث الضوضاء من الآلات. بالإضافة إلى ذلك، يجب على المنشآت تطبيق معايير حماية الآلات، وحماية المشغلين من التعرض الحراري للمواد الكاشطة الساخنة، ووضع بروتوكولات متوافقة للتخلص من النفايات المتعلقة بالمركبات المستهلكة ومخلفات الوسائط.
مواءمة العمليات في المراحل الأولية والنهائية
لا يمكن تشغيل عملية التلميع بالأقراص الدوارة في فراغ؛ بل يجب دمجها بإحكام مع خطوات التصنيع المجاورة. ينبغي تحسين العمليات السابقة، مثل التشكيل بالضغط أو التشكيل الدقيق، للحد من ارتفاع النتوءات الأولية إلى أقل من 0.5 مم، لأن النتوءات الزائدة ستؤدي إلى تدهور وسائط التلميع بسرعة.
في المراحل اللاحقة، تتطلب الإنتاجية العالية لآلة الأقراص أنظمة فصل آلية. بعد الفصل، يجب إدخال الأجزاء فوراً إلى مجففات طرد مركزي أو أفران تجفيف مستمرة ذات حزام شبكي معالجة بمثبطات التآكل لمنع الصدأ السريع للأسطح المعدنية المكشوفة حديثاً.
كيفية اختيار آلة تلميع الأقراص الدوارة
يتطلب اقتناء آلة التلميع القرصية الدوارة المناسبة موازنة النفقات الرأسمالية الأولية مع كفاءة التشغيل على المدى الطويل، واحتياجات الأتمتة، ومتطلبات التطبيق الدقيقة. ومن المهم أيضًا إدراك أن التلميع القرصي الدوار ليس الأمثل لجميع الأجزاء الدائرية؛ فقد تفضل أحجام الدفعات الصغيرة، أو الأجزاء شديدة الهشاشة، أو الأشكال الهندسية المعقدة، التلميع الاهتزازي أو التلميع بالسحب.
عوامل التكلفة وقدرات الموردين
تتحدد التكاليف الرأسمالية لأنظمة الأقراص الطاردة المركزية بسعة الحوض، وتقنية محرك التشغيل، ودرجة الأتمتة. وبحسب المورد والمنطقة، تتطلب الآلات ذات الإمالة اليدوية للمبتدئين استثمارًا أوليًا أعلى من أحواض الاهتزاز القياسية، بينما ترتفع التكاليف بشكل ملحوظ للأنظمة المزدوجة المؤتمتة بالكامل والتي تتميز بوحدات تحكم منطقية قابلة للبرمجة (PLCs)، وآليات إمالة هيدروليكية، وفواصل مغناطيسية مدمجة.
قدرات المورد ينبغي تقييم الموردين بناءً على قدرتهم على توفير أجهزة قياس صلابة البولي يوريثان المصممة حسب الطلب، وآليات ضبط الفجوات الموثوقة، والدعم الفني السريع لتجديد المواد الاستهلاكية. وتُعد قدرة المورد على إجراء تجارب معالجة العينات قبل الشراء مؤشرًا حاسمًا على خبرته في هذا المجال.
السعة وملاءمة التطبيق
يتطلب اختيار السعة المناسبة حساب إجمالي حجم القطع اليومي وقسمته على عدد الدفعات المتوقعة في الساعة. على سبيل المثال، تتطلب معالجة 20,000 حلقة محمل يوميًا بنسبة وسائط إلى قطع تبلغ 4:1 وزمن دورة 20 دقيقة حجمًا محددًا للوعاء، وغالبًا ما يتطلب ذلك آلة بسعة 60 لترًا تعمل باستمرار على مدار الورديات.
يُحدد مدى ملاءمة التطبيق أيضًا اختيار تصميم الفجوة. تتطلب الأجزاء الدائرية فائقة الرقة التي يقل سمكها عن 1 مم آلات ذات تصميمات خالية من الفجوات أو حلقات فجوة خزفية متطورة للغاية لضمان معالجة سلسة ومتواصلة دون فقدان المواد أو حدوث احتكاك ميكانيكي.
أهم النقاط
- استخدم التلميع بالقرص الدوار للأجزاء الدائرية ذات الحجم الكبير عندما تكون هناك حاجة إلى إزالة النتوءات بسرعة، وتشكيل الحواف، وتوحيد السطح.
- اختر سعة الجهاز بناءً على حجم الوعاء، وقوة المحرك، وحجم الوسائط، وشكل القطعة بدلاً من قطر القطعة فقط.
- حافظ على فجوة قابلة للتعديل بدقة بين القرص والجدار لمنع الانحشار، وتقليل تآكل الآلة، وحماية المكونات الرقيقة.
- اضبط السرعة والوسائط والمركب ووقت الدورة بعناية عند معالجة المعادن اللينة مثل الألومنيوم أو النحاس.
- توقع عملية إنهاء أسرع بكثير من عملية الصقل التقليدية لأن أنظمة الأقراص الدوارة يمكنها توليد قوة معالجة تصل إلى 20G.
الأسئلة الشائعة
ما هي أفضل استخدامات التلميع باستخدام الأقراص الدوارة؟
يُعد التلميع بالقرص الدوار الأنسب لإزالة النتوءات بكميات كبيرة، وتشكيل الحواف، وتشطيب الأسطح للأجزاء الدائرية أو المتناظرة مثل الغسالات، والتروس، وحلقات المحامل، وقطع العملات المعدنية، والشرائح الدقيقة.
ما هي سرعة تشغيل آلة تلميع الأقراص الدوارة؟
تعمل أنظمة الأقراص الدوارة النموذجية بسرعة تتراوح بين 60 و 300 دورة في الدقيقة، مما يولد حركة دحرجة عالية الطاقة يمكنها تطبيق قوة تصل إلى 20G على الأجزاء والوسائط.
لماذا يعتبر التلميع باستخدام الأقراص الدوارة أسرع من التلميع التقليدي؟
تستخدم هذه التقنية قوة الطرد المركزي لزيادة تلامس الوسائط، مما يضاعف عملية القطع في الدقيقة. وهذا يسمح بمعالجة آلاف القطع في وقت واحد مع الحفاظ على تجانس السطح والتحكم في الأبعاد.
هل يمكن تلميع الأجزاء الرقيقة المصنوعة من الألومنيوم أو النحاس بأمان؟
نعم، لكنها تتطلب ضبطًا دقيقًا للسرعة وحجم الوسائط ونوع المادة اللاصقة والمسافة بين نقاط اللصق. قد تؤدي القوة المفرطة إلى تشويه الأجزاء الدائرية الرقيقة أو اللينة إذا كانت العملية قاسية جدًا.
ما هي مواصفات الآلة الأكثر أهمية؟
تشمل المواصفات الرئيسية حجم الوعاء، وقوة المحرك، والمسافة القابلة للتعديل بين القرص والجدار، وتوافق الوسائط، وتصميم التبريد. غالبًا ما تستخدم الأنظمة الصناعية محركات تتراوح قدرتها بين 5 و22 كيلوواط، وأحواضًا تتراوح سعتها بين 20 و120 لترًا.